
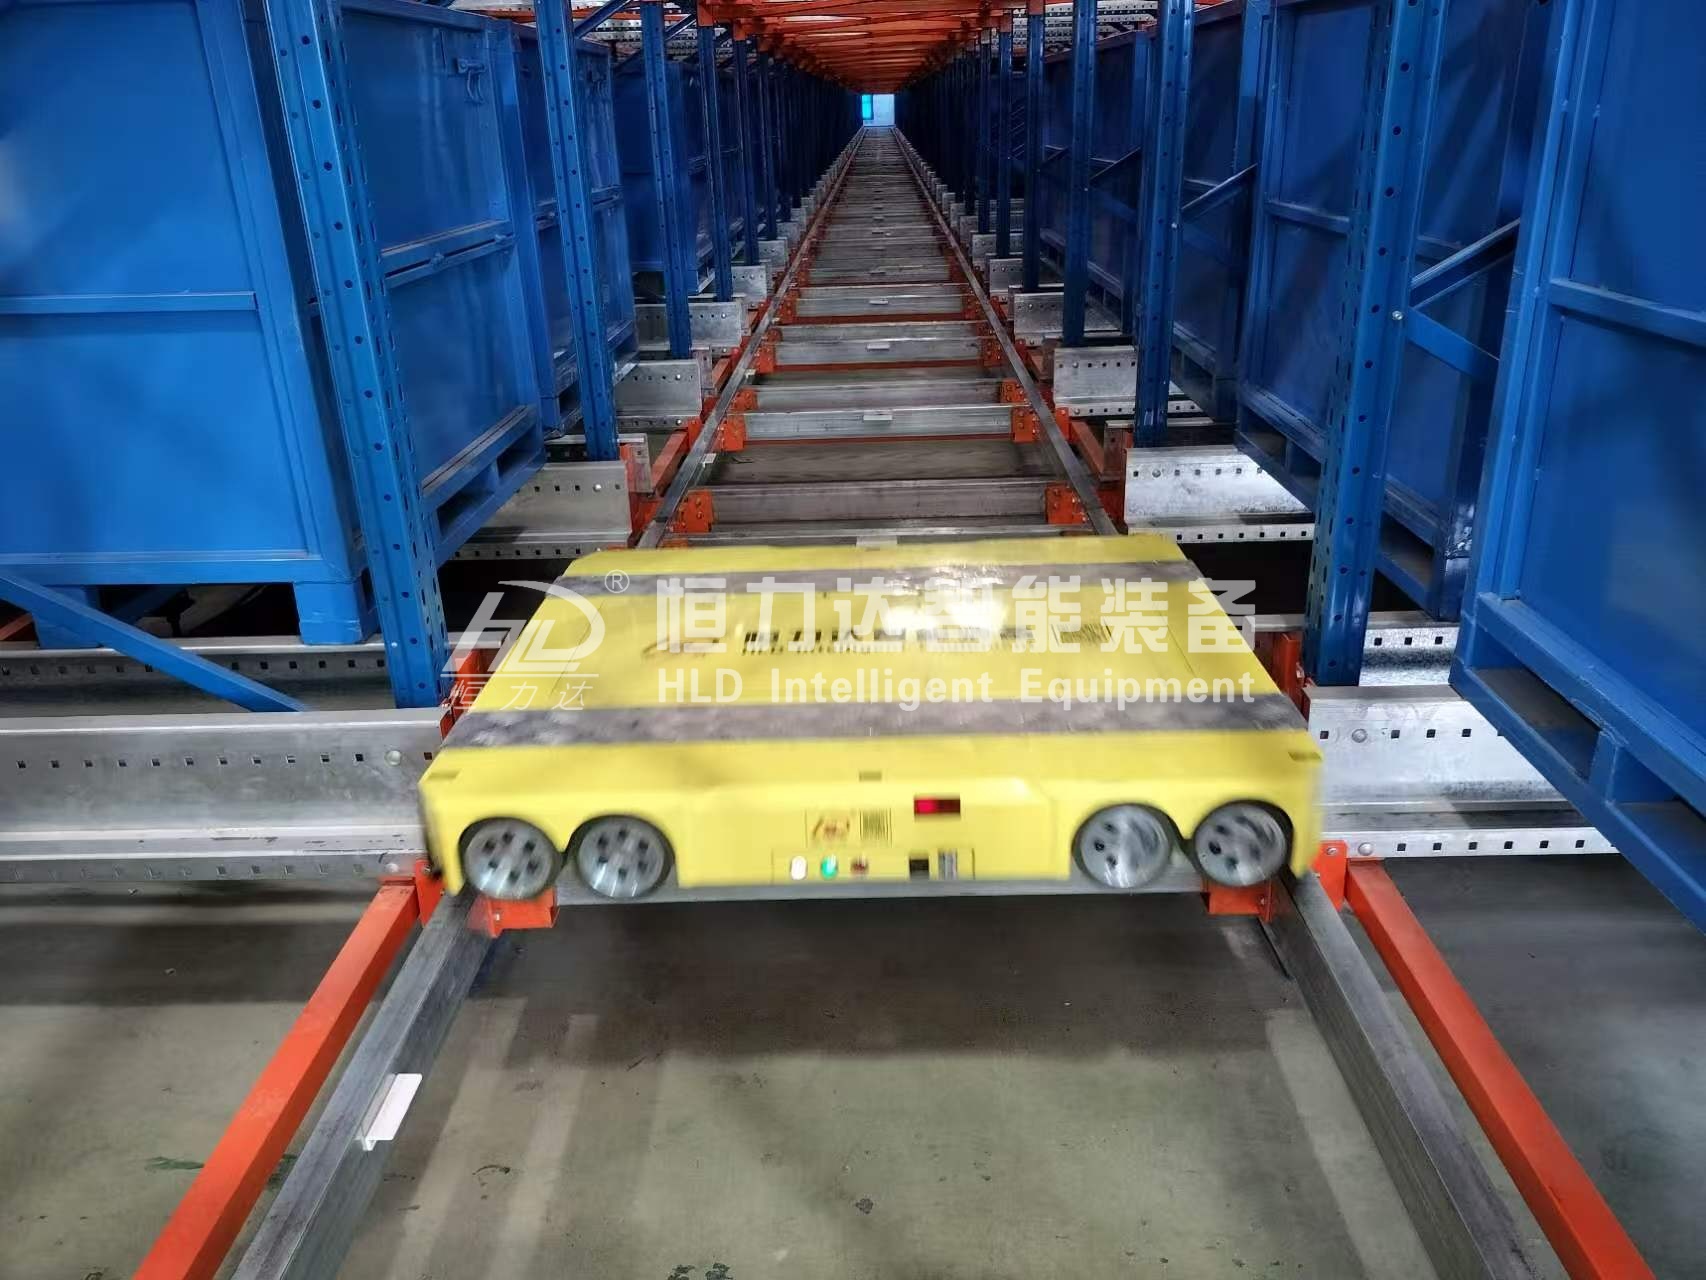
某制造企业四向穿梭车货架智能仓储项目案例
项目名称:某制造企业四向穿梭车货架项目
设备类型:四向穿梭车密集存储系统
应用领域:制造业原材料仓储
供应商:广州市恒力达智能装备有限公司
随着企业生产规模扩大,原有仓储系统逐渐出现库容不足、人工搬运效率低、空间利用率不高等问题。为提升仓储能力,该企业选择恒力达智能装备,为其规划建设四向穿梭车货架智能仓储系统。
根据客户仓库实际情况及货物存储需求,项目采用多层密集式四向穿梭车货架方案,通过穿梭车、提升机及智能仓储管理系统配合,实现托盘货物自动存取,提高仓库运行效率。
项目参数:
货架类型:四向穿梭车货架
存储形式:托盘式密集存储
托盘规格:L1200×D1200mm
单托承载:1000kg(可根据需求定制)
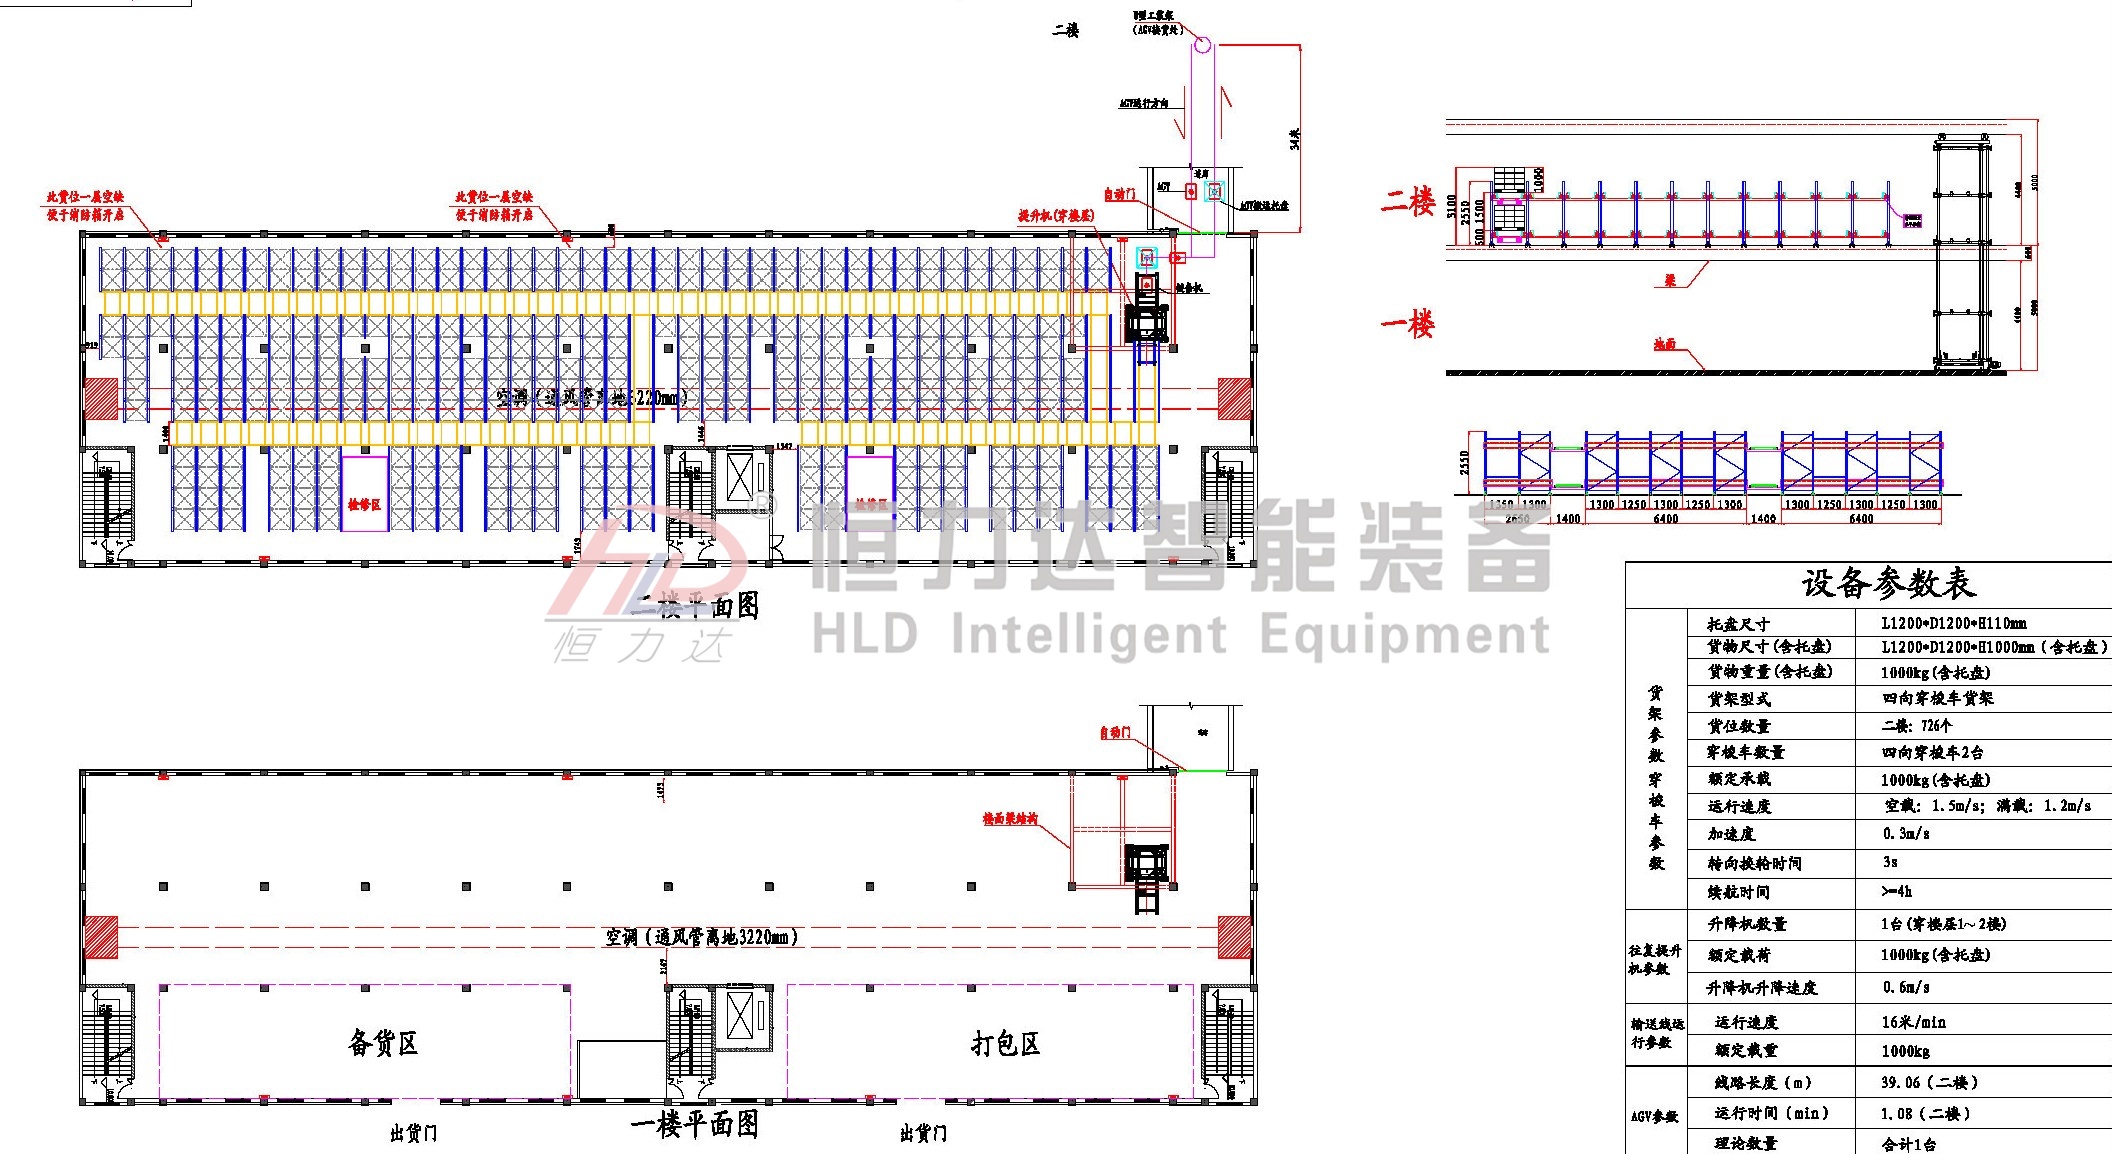
货位数量:726个
存储层数:2层
自动化设备:四向车2台,AGV小车1台,提升机1台
项目设计图纸:
项目实拍图:
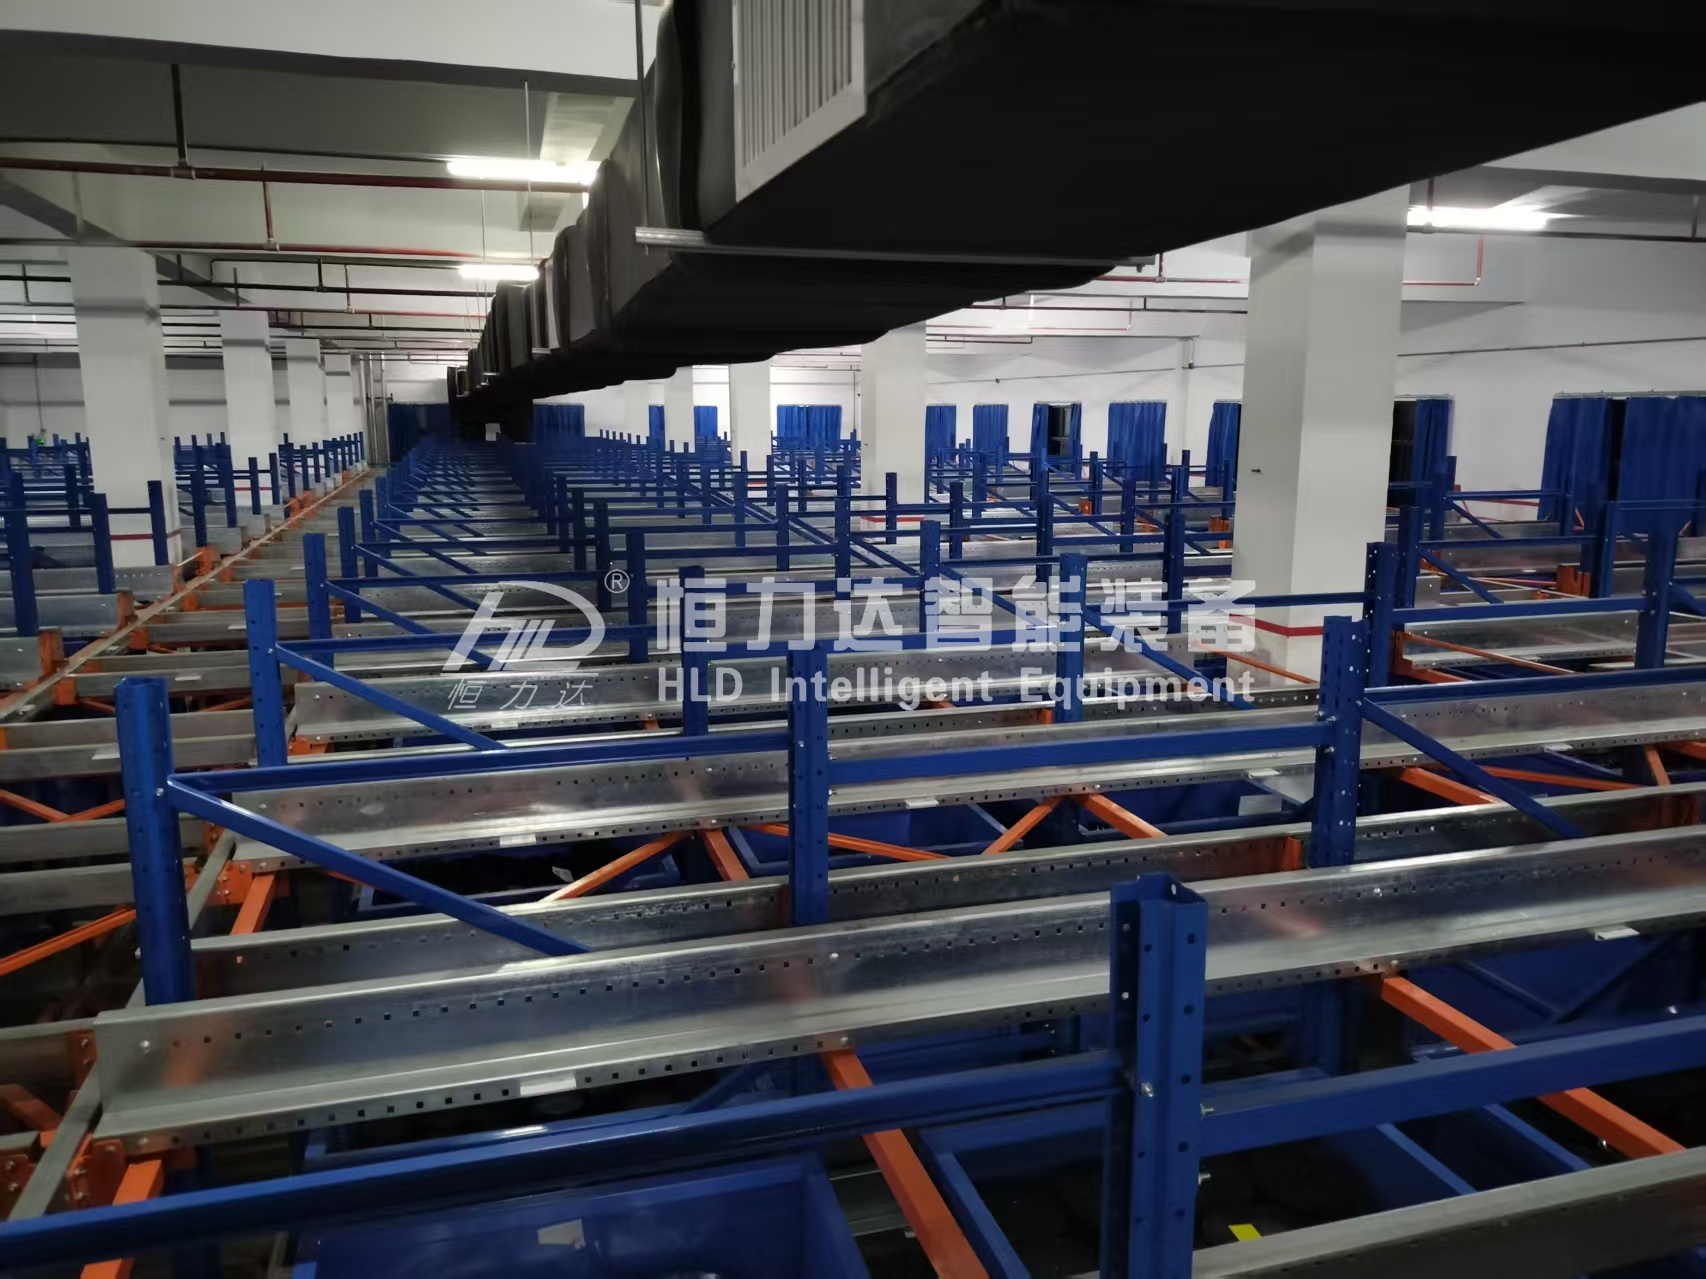
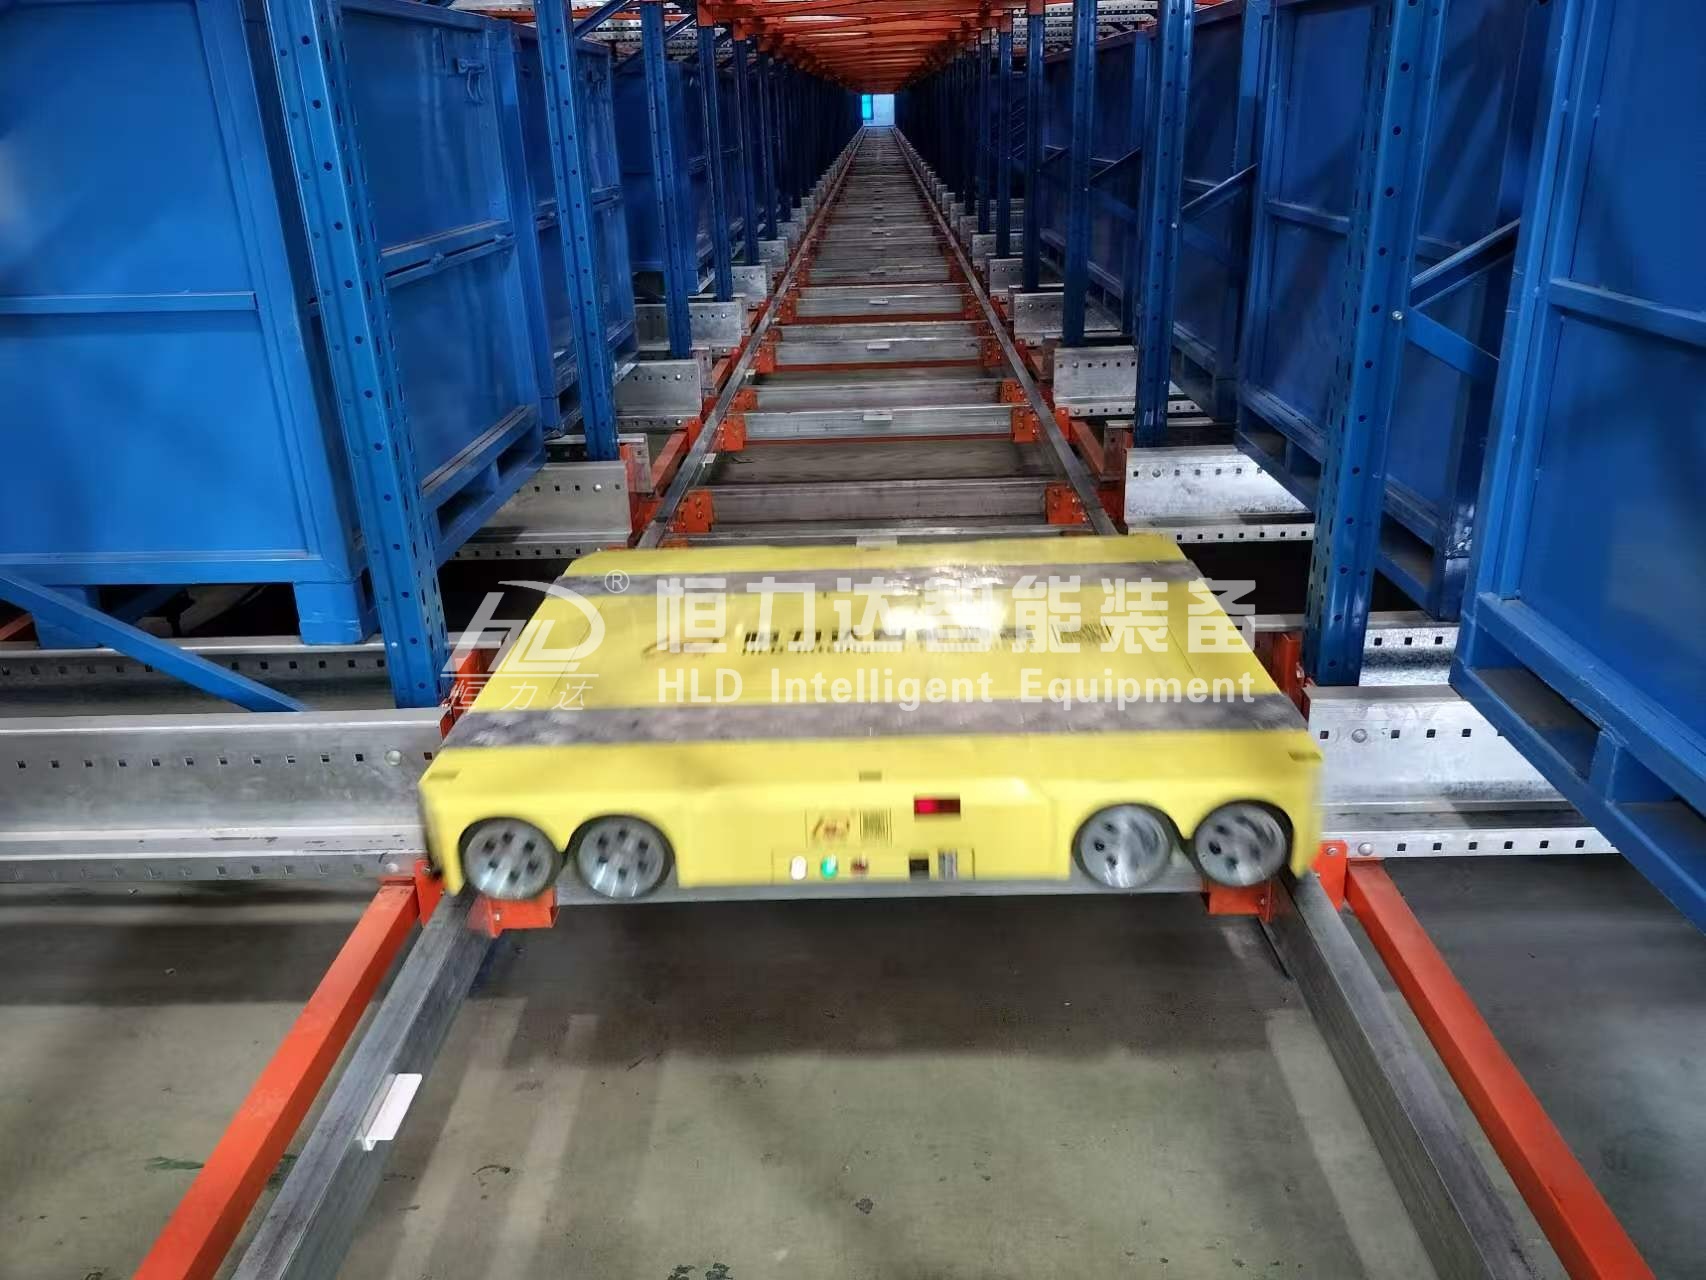
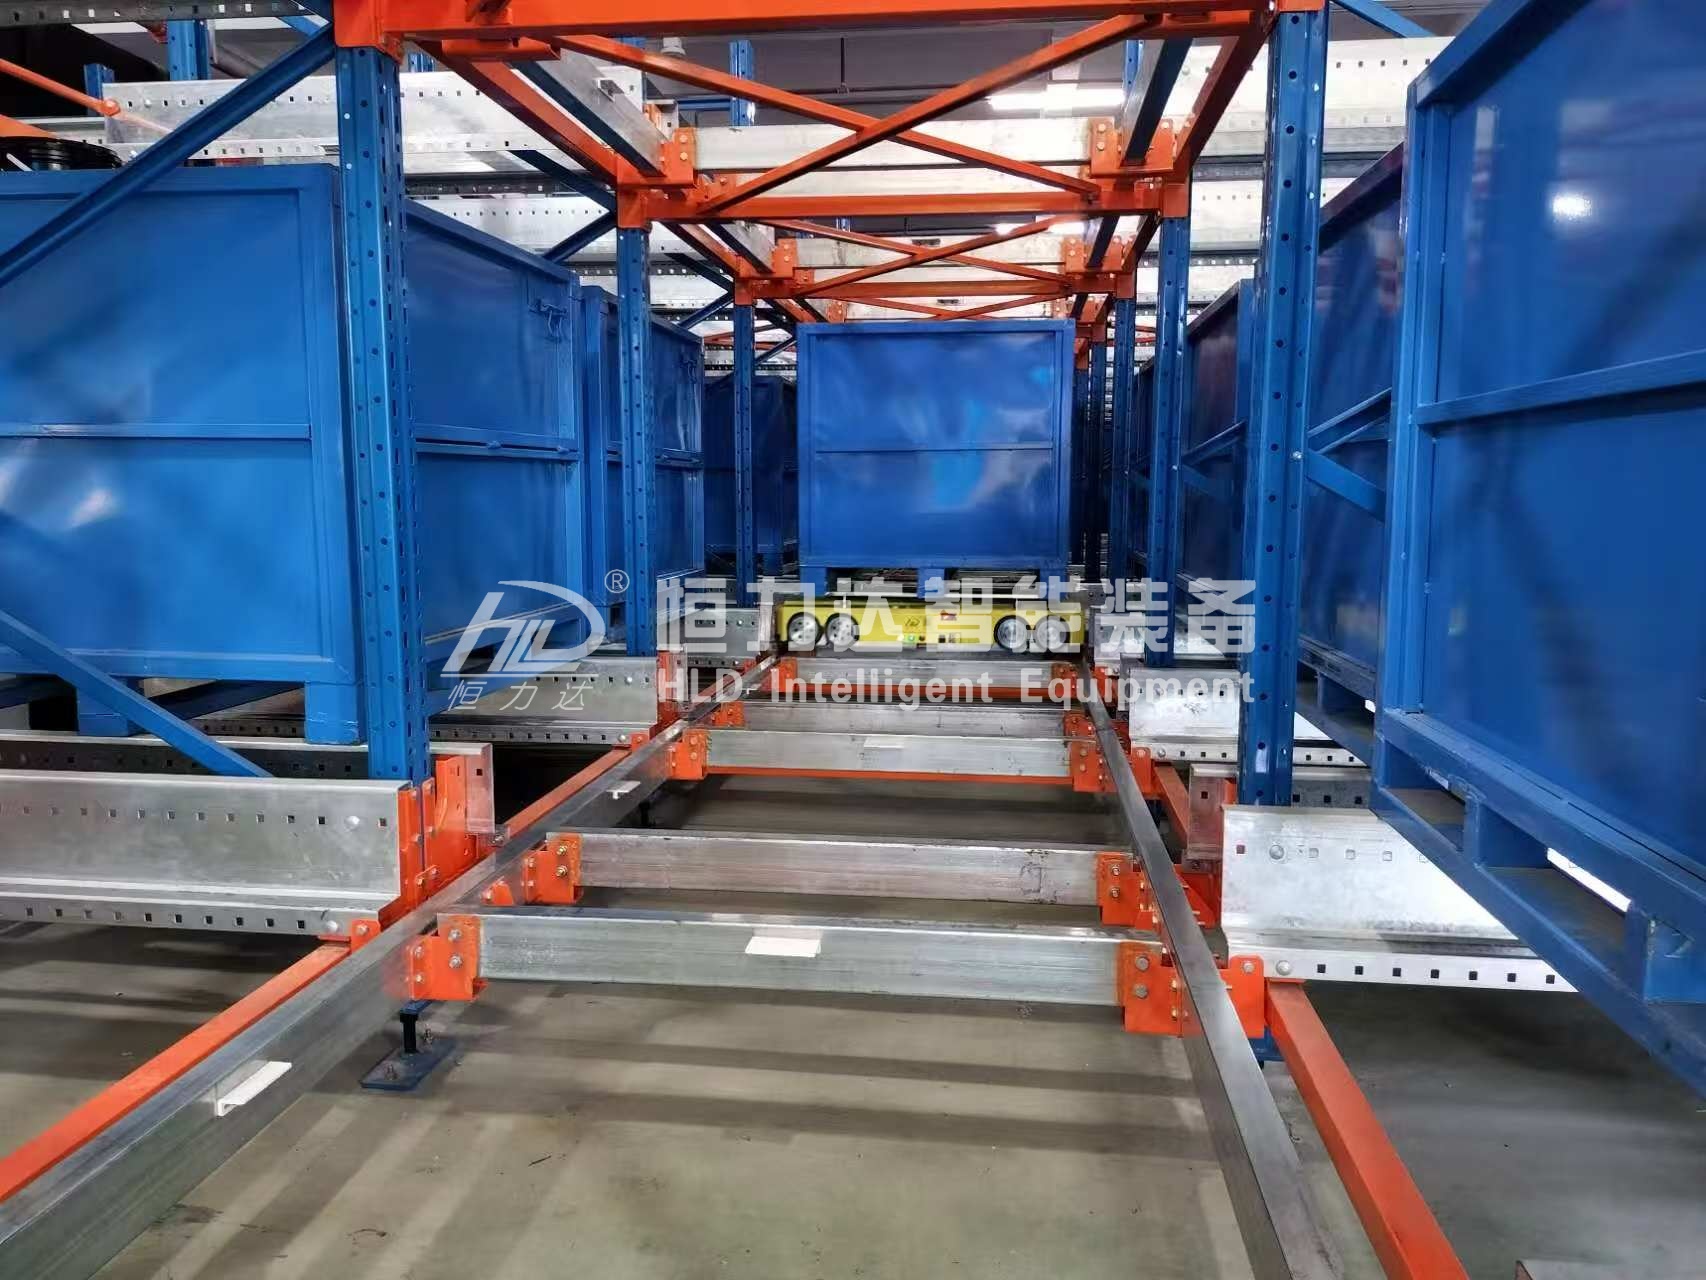
项目采用四向运行穿梭车,可在货架轨道内实现前后、左右方向移动,减少传统叉车通道占用,AGV小车则实现仓库与生产线、输送设备之间的自动化连接,提高空间利用率,降低人工搬运成本。同时结合智能管理系统,实现库存信息实时管理和作业任务自动分配。
项目投入使用后,有效提升了仓库存储密度和货物周转效率,降低人工操作成本,为企业打造更加高效、安全、智能的现代化仓储体系。